
Um biorreator descartável de 200 L está funcionando a 4,2 g/L e a equipe piloto está satisfeita. Dezoito meses depois, o mesmo clone entra em um trem de aço inoxidável de 2.000 L, e a centrífuga de pilha de discos se cega quarenta minutos após a colheita. A molécula não mudou. O processo sim.
O desenvolvimento de medicamentos biológicos é geralmente descrito como um programa científico. No momento em que um candidato chega ao pedido de um novo medicamento experimental, ele também se tornou um programa de capital: linha celular, meio, geometria do biorreator, resina de cromatografia, volumes tampão, utilidades limpas e capacidade de enchimento e acabamento são comprometidos anos antes do primeiro lote comercial. Esses compromissos são caros para reverter, e é por isso que a conversa sobre equipamentos pertence à fase um e não à fase de engenharia.
O que se segue analisa o caminho do desenvolvimento do lado do processo: o que cada estágio exige do hardware, onde o aumento de escala tende a falhar e quais especificações valem a pena discutir antecipadamente.
Um produto biológico com desempenho de 200 L é um resultado de laboratório. A mesma molécula a 2.000 L é um processo de fabricação e é avaliada pela comparabilidade, não apenas pelo título.
O que o desenvolvimento de medicamentos biológicos tem a oferecer
O desenvolvimento de medicamentos biológicos é a sequência de descoberta, construção de linhagem celular, processo e desenvolvimento analítico e fabricação de GMP que converte uma molécula produzida biologicamente em um medicamento aprovado e reproduzível.
Um produto biológico é um medicamento cuja substância ativa é produzida ou derivada de um sistema vivo. A categoria abrange proteínas recombinantes e anticorpos monoclonais, vacinas, hemoderivados, terapias celulares e genéticas e moléculas complexas derivadas de fermentação, como oligossacarídeos do leite humano.
Seguem-se três consequências. O produto é definido pelo seu processo, porque a glicosilação, a agregação, as variantes de carga e os níveis de proteína da célula hospedeira dependem de como as células foram cultivadas e de como a colheita foi realizada. Pequenas mudanças no processo podem mover atributos críticos de qualidade, portanto o trabalho de comparabilidade após uma mudança é uma campanha e não um memorando. E o custo dos produtos é dominado pela purificação e análise, e não pelo recipiente de fermentação, que é onde muitos orçamentos iniciais são mal aplicados.
| Área de decisão | Molécula pequena | Biológico |
| Substância ativa | Sintetizado quimicamente, estruturalmente definido | Produzido em um sistema vivo, estruturalmente heterogêneo |
| Rota de produção | Síntese química em várias etapas | Cultura celular ou fermentação microbiana mais purificação |
| Atributos críticos | Pureza, polimorfo, forma quiral | Perfil de glicano, agregação, variantes de carga, potência |
| Carga de purificação | Moderado e bem modelado | Alto, incluindo cromatografia e depuração viral |
| Armazenamento | Principalmente ambiente, quimicamente estável | Frequentemente resfriado, sensível a cisalhamento e interfaces |
| Alteração pós-aprovação | Comparabilidade liderada pela química | Comparabilidade liderada por processos com um painel analítico completo |
Ler essa tabela de trás para frente é útil para compras: cada linha na coluna biológica se traduz em um equipamento, um serviço público ou um método analítico que deve existir antes que o suprimento clínico possa ser liberado.
Upstream: combine o sistema de expressão com o recipiente
O desenvolvimento upstream decide se um processo pode manter um título consistente e um perfil de impurezas em escala comercial, e esse resultado depende do sistema de expressão, do biorreator e da proximidade entre os dois.
Plataforma de expressão primeiro, hardware depois
As linhagens de ovários de hamster chinês ainda carregam a maioria dos programas de anticorpos monoclonais, os sistemas microbianos permanecem eficientes para fragmentos e proteínas simples, e a fermentação de leveduras ou bactérias agora suporta produtos complexos antes considerados apenas de mamíferos. A escolha fixa a demanda de oxigênio, a sensibilidade ao cisalhamento e o regime de limpeza, por isso deve preceder qualquer cotação da embarcação.
- A transferência volumétrica de massa deve ser demonstrada em maior escala e não extrapolada a partir de um recipiente de vidro de 10 L.
- A entrada de energia por volume e a velocidade da ponta do impulsor definem a dose de cisalhamento e não são intercambiáveis entre fornecedores.
- Os circuitos de alimentação, pH e oxigênio dissolvido precisam de volume suficiente para alimentação em batelada de alta densidade e para perfusão.
- A esterilização e a limpeza devem ser validadas no local, porque um biorreator que não pode ser limpo de forma confiável torna-se uma fonte de contaminação com cauda longa.
Menor capital, troca rápida, adequado para conjuntos clínicos e multiprodutos. Dados extraíveis e lixiviáveis, testes de integridade de sacos e qualificação de fornecedores são obrigatórios, e volumes de trabalho acima de aproximadamente 2.000 L tornam-se complicados.
Maior capital e prazo de entrega mais longo, mas comprovado em 10.000 L e além, com esterilização a vapor, mistura repetível e um pacote de validação de limpeza que os reguladores já entendem. A troca de produto é o custo real.
Na escala piloto, a questão honesta não é qual opção é moderna, mas qual opção sobrevive ao cronograma clínico. Um trem descartável pode funcionar em meses; um trem de aço inoxidável geralmente precisa de um ano ou mais, além de um prédio preparado em torno dele.
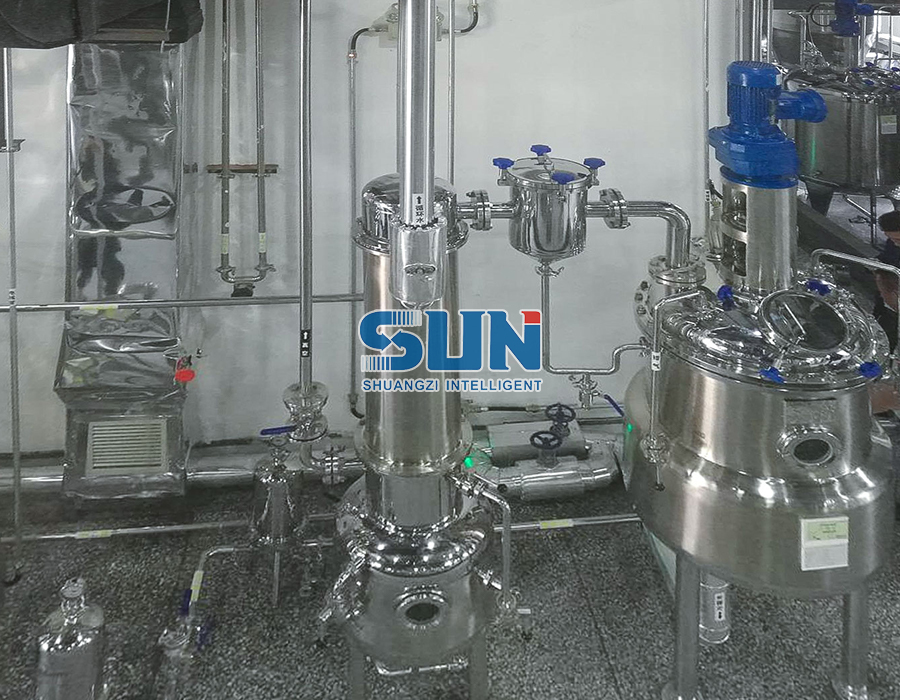
 Fermentador agitado mecânico de aço inoxidável em escala piloto Fermentador de aço inoxidável em escala piloto para cultura microbiana, com esterilização in-situ e controle touchscreen de temperatura, pH, oxigênio dissolvido, agitação e aeração. Ver Produto →
Qualquer que seja a rota escolhida, o skid piloto deve seguir a mesma lógica de instrumentação do trem comercial, porque a transferência de tecnologia compara dados, não intenções.
Downstream: onde se concentram os custos e as surpresas
O processamento downstream geralmente representa a maior parte do custo dos produtos de uma proteína terapêutica e é onde as surpresas do aumento de escala aparecem primeiro.
| Operação da unidade | Equipamento típico | O que falha em escala |
| Colheita e esclarecimento | Centrífuga de pilha de discos, filtração em profundidade | Carregamento de sólidos, danos por cisalhamento, tempo de ciclo |
| Capturar | Coluna de afinidade ou proteína A | Compressão de resina, distribuição de fluxo, vida útil da resina |
| Inativação viral | Tanque de retenção de pH baixo com misturador | Zonas mortas, excesso de pH, validação de tempo de espera |
| Polimento | Troca aniônica, interação hidrofóbica | Volume do buffer, reprodutibilidade do gradiente |
| Concentração | Skid de ultrafiltração e diafiltração | Decaimento de fluxo, área de membrana, limites de fluxo cruzado |
| Armazenamento em massa | Saco descartável ou tanque de 316L | Extraíveis, comportamento congelamento-descongelamento, tempo de espera |
A restrição de ligação na maioria dos conjuntos downstream não é a coluna. É o volume de tampão que a planta pode preparar e o tempo de espera que o produto tolerará enquanto espera.
O esclarecimento merece atenção especial, porque a decisão da colheita se espalha por todo o trem. Uma centrífuga de pilha de discos lida com cargas elevadas de sólidos em um espaço compacto, mas expõe as células ao cisalhamento; a filtragem de profundidade é mais suave e fácil de reduzir, mas consome mídia e adiciona uma linha de custo descartável. Muitos programas executam uma combinação, e a escolha deve ser feita com o fluxo de alimentação em mãos, e não com base em uma preferência geral.
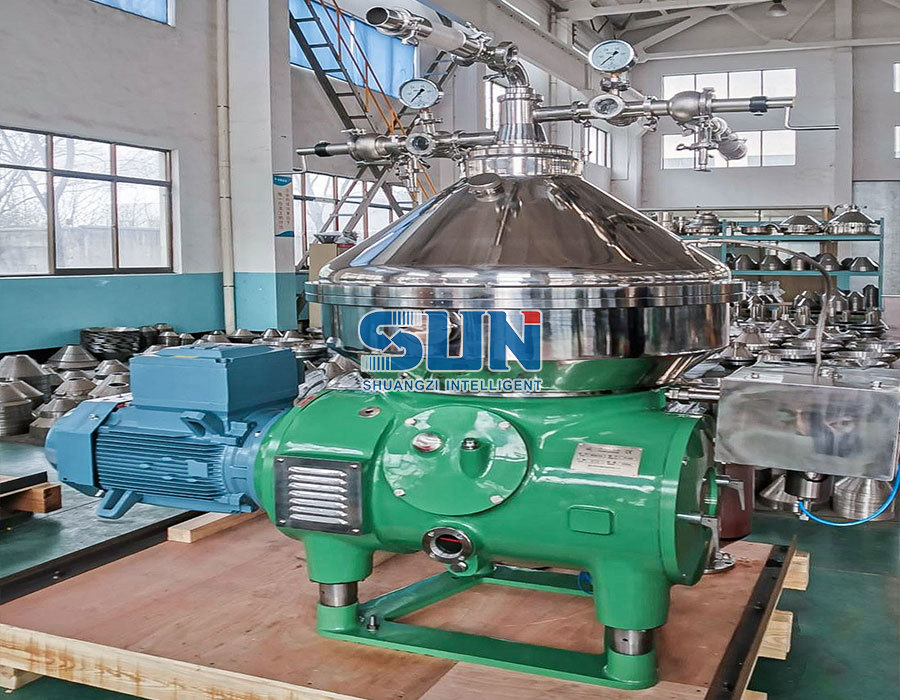 Centrífuga de pilha de discos vertical para separação sólido-líquido Separador vertical de pilha de discos de alta velocidade para clarificação de extratos de ervas e caldos de fermentação, com peças de contato em aço inoxidável e descarga contínua de líquido clarificado. Ver Produto →
As etapas da cromatografia são especificadas pelo volume da resina e pela altura do leito, mas os limites práticos aparecem na preparação do tampão, na capacidade do tanque e no tempo que uma coluna pode permanecer entre a eluição e a limpeza. Esses limites pertencem à descrição do processo antes do pedido do skid.
Ampliação e transferência de tecnologia: definir por mecanismo
O aumento de escala funciona quando os parâmetros que controlam a qualidade são compreendidos mecanicamente, para que possam ser restabelecidos em um recipiente diferente, em vez de copiados como números.
Os parâmetros que funcionam bem são o tempo de mistura, o coeficiente de transferência de oxigênio, a entrada de energia por volume, a velocidade da ponta, a remoção de dióxido de carbono e o perfil de alimentação. A geometria não se desloca, portanto, o mesmo impulsor na mesma velocidade de ponta em um recipiente mais alto proporciona um tempo de mistura diferente. Um modelo qualificado de redução de escala é, portanto, o ativo mais útil que uma equipe de processo pode possuir, porque permite testar as piores condições sem consumir capacidade comercial.
Duas execuções de engenharia geralmente são suficientes para confirmar uma transferência, desde que os critérios de aceitação sejam escritos em torno da qualidade do produto e não em torno de um valor de parâmetro que funcionou em escala piloto. Quando um parâmetro tiver de mudar, o painel analítico e o argumento da comparabilidade carregam a justificação.
A seleção do equipamento nesta fase merece o mesmo rigor que o desenho do processo e ajuda a rever os critérios práticos que separam um sistema de fermentação utilizável de um difícil. Uma lista de verificação estruturada para seleção de equipamentos de biofermentação abrange instrumentação, capacidade de limpeza e documentação em uma única passagem.
 Sistema personalizado de tanque de biofermentação para HMOs Sistema de fermentação personalizável, abrangendo escala laboratorial até industrial, com design asséptico e controle em tempo real de temperatura, pH, oxigênio dissolvido e agitação para produção microbiana. Ver Produto →
O roteiro de desenvolvimento e onde o capital está comprometido
Os programas biológicos passam por cinco portas reconhecíveis, e os maiores compromissos de equipamentos são geralmente assinados na segunda e na terceira, muito antes de existirem dados essenciais.
Descoberta e seleção de leads
Formato da molécula, host de expressão e análises iniciais. O impacto do equipamento é limitado ao hardware de bancada e pequeno piloto.
Linha celular e desenvolvimento de processos
Seleção estável de pool ou clone, design de mídia e alimentação, purificação em pequena escala. A capacidade piloto geralmente é reservada aqui.
Fornecimento clínico de Fase I e II
Campanhas de 200 L a 500 L em um conjunto flexível. Os trens descartáveis dominam porque o cronograma é mais importante do que o custo unitário.
Fase III e qualificação de desempenho do processo
Ampliação para até 2.000 L ou mais, três lotes de qualificação consecutivos, limpeza e validação do tempo de espera.
Arquivamento e fornecimento comercial
Reservas de capacidade, estratégia de segunda fonte e um sistema de controle de alterações que absorve um aviso do fornecedor sem interromper a produção.
A capacidade piloto construída demasiado cedo é capital ocioso. A capacidade piloto construída demasiado tarde é um teste adiado. Um trem flexível que pode ser reaproveitado geralmente custa menos do que qualquer um dos erros.
Programas que colocam diversas operações unitárias sob um único escopo de engenharia tendem a encurtar o comissionamento, porque as rotinas de tubulação, instrumentação e limpeza são conciliadas por uma equipe. Projetos de fermentação integrados entregues em um único pacote, como este referência do projeto de biofermentação , mostram como os equipamentos piloto e de produção podem compartilhar uma filosofia de controle desde o início.
Qualidade, GMP e Documentação
Na fabricação de produtos biológicos, a documentação do equipamento faz parte da submissão regulatória, e não um extra pós-venda.
- Certificados de material conforme EN 10204 3.1 para peças de contato do produto, rastreáveis aos números de calor.
- Acabamento superficial de 0,4 mícron Ra ou mais fino nas superfícies de contato do produto, verificado por medição e não por declaração.
- Validação de limpeza e esterilização, incluindo testes de cobertura e verificações de drenabilidade.
- Controles de integridade de dados alinhados com 21 CFR Parte 11 e Anexo 11 da UE para registros eletrônicos de lote.
- Um pacote completo de qualificação: protocolos FAT, SAT, IQ e OQ com relatórios executados.
- Notificação de controle de alterações, para que uma revisão do fornecedor não se torne um desvio não reportado.
Solicite o pacote de documentação antes da assinatura do pedido de compra, não após o teste de aceitação de fábrica.
Nada disso é glamoroso e tudo é fiscalizado. Um recipiente com uma bela solda e sem rastreabilidade de número de calor é uma descoberta esperando para ser escrita.
Perguntas frequentes
Quanto tempo leva o desenvolvimento de medicamentos biológicos?
Da seleção do candidato até a primeira aprovação, um produto biológico normalmente leva de seis a dez anos. O programa clínico ocupa de quatro a seis desses anos, e a validação do processo concentra-se nos últimos dezoito meses. Os prazos aumentam quando a capacidade piloto não está disponível ou quando uma mudança de expansão obriga a um estudo de comparabilidade.
Qual é a diferença entre processamento upstream e downstream?
Upstream cobre tudo que faz crescer as células ou organismo: linhagem celular, meio, trem de sementes, biorreator e colheita. Downstream abrange recuperação e purificação, incluindo clarificação, cromatografia, inativação viral, concentração e formulação.
Quando um programa deve passar de descartável para aço inoxidável?
Geralmente quando a demanda comercial excede cerca de 2.000 L por lote, quando um produto precisa de esterilização a vapor por motivos regulatórios ou de processo, ou quando não são esperadas trocas frequentes de produto. Abaixo disso, a flexibilidade e o menor capital dos equipamentos descartáveis geralmente vencem.
Quais documentos devem acompanhar os equipamentos de bioprocessamento GMP?
No mínimo: certificados de materiais e superfícies, registros de solda e acabamento, certificados de calibração de instrumentos, suporte de validação de limpeza e esterilização, uma especificação funcional de automação com provisões de integridade de dados e relatórios FAT e SAT executados.