
Uma linha de extração de três toneladas é descarregada numa terça-feira, a tubulação é concluída em duas semanas e então o engenheiro de comissionamento solicita o pacote de qualificação. Não há especificação de requisitos do usuário com critérios de aceitação mensuráveis, nenhum registro de revisão de qualificação de projeto e os certificados de calibração para os sensores de temperatura da camisa cobrem 0–150 °C enquanto o processo funciona a 45 °C sob vácuo. O equipamento funciona. O projeto ainda para.
A validação do equipamento é uma cadeia de decisões documentadas que começa antes do pedido de compra e termina somente quando a máquina é retirada de serviço. Acerte a sequência e a qualificação vira uma rotina de avaliações e testes. Se errar, o mesmo trabalho será repetido três vezes com um custo três vezes maior enquanto a produção espera. O que se segue é escrito do lado da construção de equipamentos dessa tabela, porque é aí que geralmente se origina a maior parte do atraso.
Qualificação, validação e as regras por trás de ambos
Dois termos são usados indistintamente no local, e a diferença é importante quando um auditor abre o arquivo. A qualificação se aplica ao equipamento: evidência documentada de que uma máquina foi projetada corretamente, instalada corretamente, opera conforme planejado e funciona de forma consistente. A validação se aplica ao processo que o equipamento suporta: evidência documentada de que o processo produz de forma reproduzível material que atende às suas especificações. A validação do equipamento é o guarda-chuva que cobre ambos, e em fábricas regulamentadas a metade do hardware é geralmente a metade mais fácil de provar.
As expectativas não são vagas. Nos Estados Unidos, o 21 CFR 211.63 exige que o equipamento tenha design, tamanho e localização apropriados para o uso pretendido, enquanto o 211.67 cobre limpeza e manutenção. O Anexo 15 das BPF da UE descreve o ciclo de vida de qualificação e validação e vincula a profundidade dos testes à avaliação de risco. Quando um sistema PLC ou SCADA mantém registros de lote, as expectativas de integridade de dados também se aplicam a trilhas de auditoria, níveis de acesso de usuários e assinaturas eletrônicas.
A consequência prática é simples: o escopo da validação pertence à especificação de compra. Depois que a máquina estiver dentro da sala limpa, nenhum dos lados terá muita vantagem.
As quatro etapas de qualificação e o que cada uma prova
Quatro estágios são padrão e cada um responde a uma pergunta diferente. Ignorar um ou repeti-lo com um novo nome é o motivo mais comum pelo qual um pacote de qualificação é rejeitado durante a revisão.
| Palco | Pergunta respondida | Evidência típica | Assinado por |
|---|---|---|---|
| DQ | O design é adequado ao produto, capacidade e regime de limpeza? | URS, P&ID, certificados de materiais, avaliação de risco, revisão de projeto do fornecedor | Controle de qualidade e engenharia |
| QI | Foi construído, entregue e instalado exatamente como projetado? | Desenhos as-built, registros de solda e superfície, certificados de calibração, conexões de serviços públicos | Engenharia e controle de qualidade |
| QO | Opera dentro de faixas definidas sob condições controladas? | Testes de desafio nos limites superior e inferior, verificações de alarme e intertravamento, verificação do ciclo de limpeza | Processo e controle de qualidade |
| QP | Ele funciona de forma consistente na produção de rotina? | Lotes de produção consecutivos, resultados de produtos em processo e acabados, registro de desvios | Controle de qualidade e produção |
A requalificação não é apenas um exercício de calendário. Os gatilhos típicos incluem um novo produto ou solvente no mesmo recipiente, realocação de um skid, substituição de uma placa de controle ou trocador de calor, reparos que tocam as superfícies de contato do produto e qualquer tendência de desvio de calibração sugerindo que um instrumento não é mais confiável.
O que um fornecedor deve entregar com a máquina
Peça a lista de documentação antes de assinar, pois esses resultados o acompanharão pela próxima década. Um edifício fornecedor para indústrias regulamentadas deve ser capaz de fornecer:
- Uma especificação de requisitos do usuário com critérios de aceitação mensuráveis, por exemplo, controle de temperatura da camisa de ±1 °C, ≤3% de umidade final ou ≥98% de recuperação de solvente.
- Um relatório de qualificação de projeto referenciando essa especificação, incluindo P&ID, lista de instrumentos e materiais de construção — onde o SUS304 é aceitável e onde o contato do produto exige o SUS316L.
- Certificados de materiais conforme EN 10204 3.1 mais documentação de soldagem; linhas higiênicas geralmente especificam rugosidade da superfície interna na faixa de 0,4–0,8 µm e soldas de penetração total.
- Certificados de calibração rastreáveis de acordo com padrões nacionais, com faixas de instrumentos que realmente cobrem a janela de operação e não apenas a faixa de exibição.
- Um protocolo de teste de aceitação de fábrica e um relatório assinado, seguido por um teste de aceitação no local que repete apenas o que as condições da planta podem mudar.
- Documentação do sistema de controle: versões de software e firmware, procedimento de backup e restauração, configuração de trilha de auditoria e funções de usuário.
- Dados de suporte de limpeza: desenhos de cobertura da esfera de pulverização, requisitos de fluxo e pressão CIP e pontos de teste de cupom.
- Uma lista de peças de reposição e manutenção com intervalos recomendados de calibração e requalificação.
A avaliação de risco decide quanto teste é suficiente
O ICH Q9 e o Anexo 15 apontam na mesma direção: a avaliação de risco determina até que ponto os testes são proporcionais. Uma análise curta e honesta do modo de falha e dos efeitos no equipamento separa os parâmetros críticos dos não críticos mais rapidamente do que qualquer modelo.
Duas técnicas mantêm a carga de trabalho realista. O bracketing trata uma família de itens semelhantes – cinco tanques de fermentação idênticos ou uma variedade de tamanhos de recipientes que compartilham a mesma geometria de agitador – como um único sujeito de validação, com um protocolo completo para uma unidade e verificação abreviada para o restante. Os testes de pior caso levam aos extremos que importam: volume máximo do lote, velocidade mínima de agitação, produto mais viscoso, carga de limpeza mais suja. O que conta é que a justificativa para qualquer coisa excluída seja anotada. Os auditores aceitam muito mais facilmente uma exclusão justificada do que uma lacuna inexplicável.
Parâmetros críticos que decidem aprovação ou reprovação
Os protocolos falham com mais frequência em parâmetros escritos em linguagem qualitativa. “Vácuo adequado”, “secagem suave” ou “boa separação” não podem ser testados. Converta-os em números com tolerâncias e indique como cada um será medido.
Candidatos comuns em linhas de extração e purificação incluem estabilidade da temperatura da camisa ou do vapor sob carga total, nível de vácuo relativo ao ponto de ebulição do solvente, tempo de residência em um evaporador de filme descendente, qualidade de separação vapor-líquido, eficiência de separação de uma centrífuga de pilha de discos, taxa de recuperação de solvente e uniformidade de umidade em um secador de correia. Nas etapas de secagem, a uniformidade geralmente é mais importante do que a média – um lote com média de 2,9% de umidade com uma dispersão de mais ou menos 1,5% não cumprirá o requisito de uniformidade de conteúdo, mesmo que a média pareça aceitável.
As reivindicações de capacidade merecem o mesmo tratamento. Um evaporador MVR classificado para uma taxa de evaporação específica em água limpa se comporta de maneira diferente quando a alimentação começa a obstruir as superfícies de transferência de calor, portanto, o protocolo deve definir a condição de incrustação e o intervalo de limpeza no qual essa taxa é garantida.
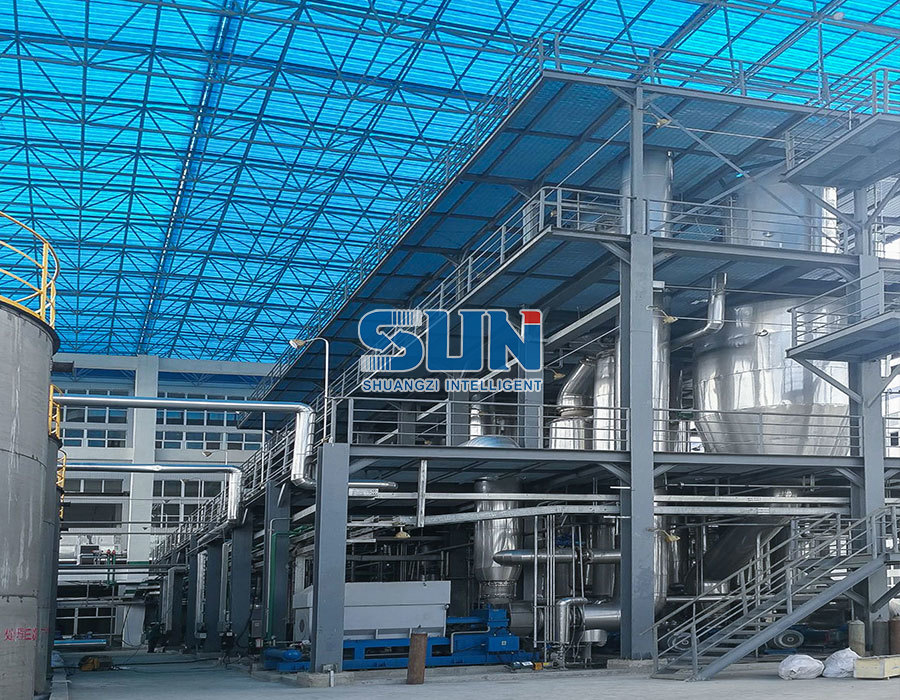 Evaporador MVR Descrição do evaporador MVR: O evaporador MVR (Recompressão Mecânica de Vapor) é um dispositivo de economia de energia que reutiliza a energia do vapor secundário gerado por i ... Ver Produto →
Escopo: Unidade Única, Skid ou Linha Completa
A disciplina de escopo economiza mais tempo de validação do que qualquer ferramenta de software. Três níveis são comuns: uma única unidade, um skid de processo com suas bombas, trocadores de calor e controles locais, ou uma linha completa onde um fornecedor realiza engenharia, fabricação de equipamentos, aquisição, instalação e comissionamento. Uma linha com uma única parte responsável é mais fácil de qualificar, porque os serviços públicos, os apertos de mão de controle e as faixas de trabalho garantidas ficam dentro de um contrato, em vez de serem divididos entre quatro fornecedores.
Quando o escopo, as interfaces e os critérios de aceitação são definidos dessa forma desde o início, o trabalho de qualificação torna-se, em grande parte, uma questão de verificação do que já foi acordado — um ponto que vale a pena revisar antes da licitação, conforme descrito neste guia para Equipamentos de projetos turnkey e o que os compradores industriais precisam saber .
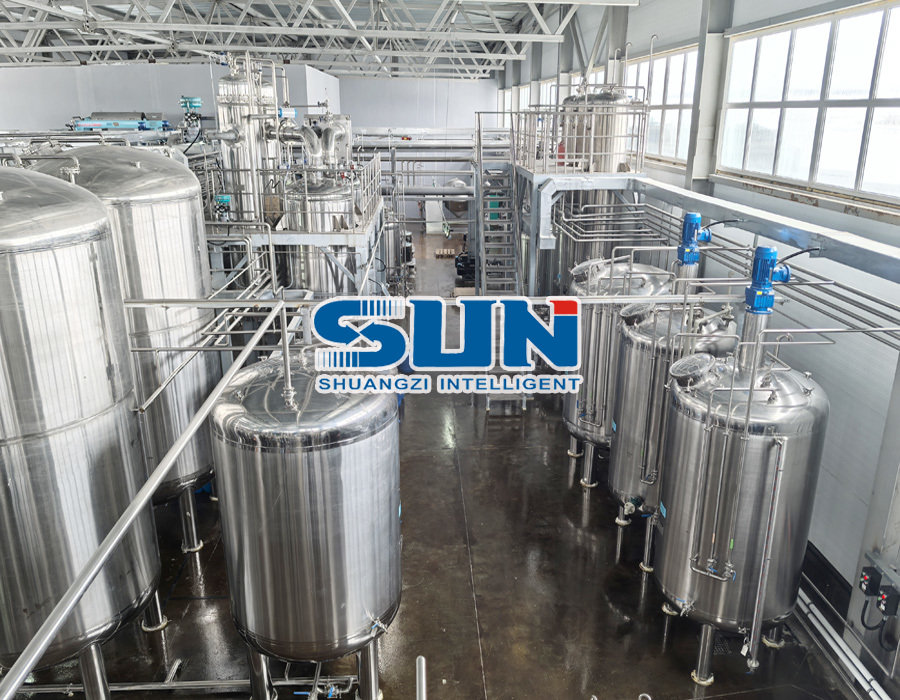 Fabricantes de equipamentos de extração de plantas Projeto turnkey de equipamentos de linha de produtos de extração de pectina 3T Ver Produto →
Escala Piloto e Ponte de Aumento de Escala
A evidência de aumento de escala envelhece mais rapidamente do que qualquer outra parte do arquivo de validação. Um processo desenvolvido em um recipiente de 50 L raramente é transferido para uma linha de produção de 3.000 L sem surpresas na mistura, na transferência de calor ou na distribuição do tempo de residência. Estabelecer o espaço de design em escala piloto e depois confirmá-lo em escala de produção durante a qualificação de desempenho é a sequência que mantém essas surpresas fora do registro do lote.
É por isso que vale a pena insistir em uma oficina piloto e uma linha de plataforma automatizada orientada a GMP cobrindo extração, evaporação, precipitação e separação, fermentação e secagem a vácuo em baixa temperatura antes de fazer um pedido. Os testes são executados na mesma família de equipamentos que serão instalados posteriormente, e as faixas operacionais escritas nos protocolos OQ e PQ têm dados medidos por trás deles, em vez de extrapolação.
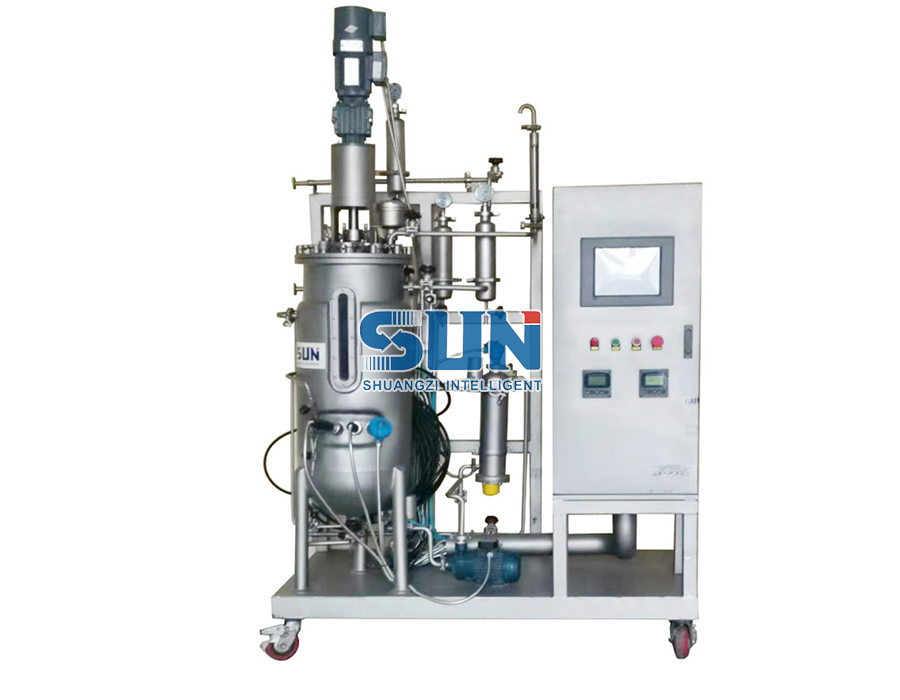 Fermentador de aço inoxidável agitado mecânico, escala piloto, cultura microbiana fermentativa Descrição do produto: Ver Produto →
As linhas entregues tendem a seguir o mesmo padrão. No Linha de extração de Taxus chinensis construída para um cliente na Bélgica para extrair taxol , a janela do processo estabelecida antes do envio é o que o protocolo de qualificação de desempenho verifica posteriormente nas instalações do cliente.
Onde os projetos de validação falham
A maioria dos excessos segue uma pequena lista de causas evitáveis:
- A especificação dos requisitos do usuário é escrita após o pedido de compra, portanto, os critérios de aceitação são submetidos à engenharia reversa de tudo o que foi entregue.
- A substituição do material acontece silenciosamente — o SUS304 é fornecido onde o SUS316L foi especificado para contato com o produto.
- As faixas do instrumento não cobrem os extremos operacionais reais, invalidando os registros de calibração.
- O teste de aceitação de fábrica é executado com matéria-prima ideal e utilidades ideais, por isso comprova a máquina apenas em condições de laboratório.
- A capacidade é demonstrada em água ou solvente, em vez de extrato, caldo ou pasta real.
- Os desvios são registrados durante os testes, mas nunca são formalmente encerrados.
- A documentação chega em um idioma enquanto os operadores que devem acompanhá-la leem outro.
- A cobertura CIP é assumida a partir de desenhos em vez de ser verificada com testes de condutividade, temperatura e riboflavina ou cupom.
- Os certificados de calibração expiram antes mesmo de começar a qualificação de desempenho.
Uma sequência realista para uma linha botânica ou de fermentação
Os prazos variam de acordo com o tamanho do projeto, mas o pedido raramente deve:
- Escreva a especificação dos requisitos do usuário e execute a avaliação de risco — quatro a seis semanas, antes de qualquer pedido ser feito.
- Revise e aprove a qualificação do projeto de acordo com essa especificação, antes da liberação da fabricação.
- Realize o teste de aceitação de fábrica nas fábricas do fornecedor, utilizando matéria-prima representativa sempre que possível.
- Entrega completa, instalação e QI, incluindo verificação as-built e verificações de calibração.
- Execute o OQ desafiando limites, alarmes, intertravamentos e o ciclo de limpeza.
- Execute PQ em lotes de produção consecutivos sob condições de rotina, com o registro de desvios fechado.
- Agende revisões e requalificações periódicas ou acione-as por meio do controle de alterações quando algo significativo mudar.
A linha que passa na validação sem drama não é aquela com pasta mais grossa. É aquele cujas especificações, desenhos e registros de testes permaneceram consistentes desde a primeira revisão do projeto até o último registro do lote. Se você está planejando equipamentos de extração, evaporação, separação, fermentação ou secagem, pergunte quais documentos de qualificação estão incluídos antes de comparar preços — a resposta geralmente explica boa parte da diferença entre duas cotações.